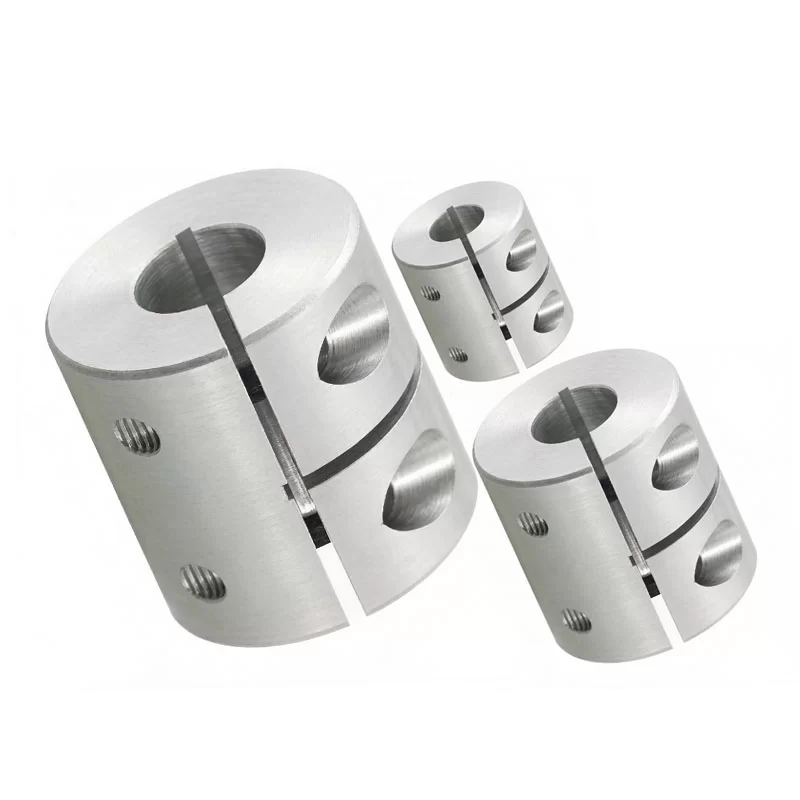
数控雕铣机丝杠直连:刚性联轴器保证双向定位精度
工况设定(示例)
数控雕铣机 X 轴,400W 伺服 1.27N·m、3000r/min 直连 C3 级滚珠丝杠,丝杠端 12mm、电机端 14mm,定位精度要求 ±0.005mm。
选型思路
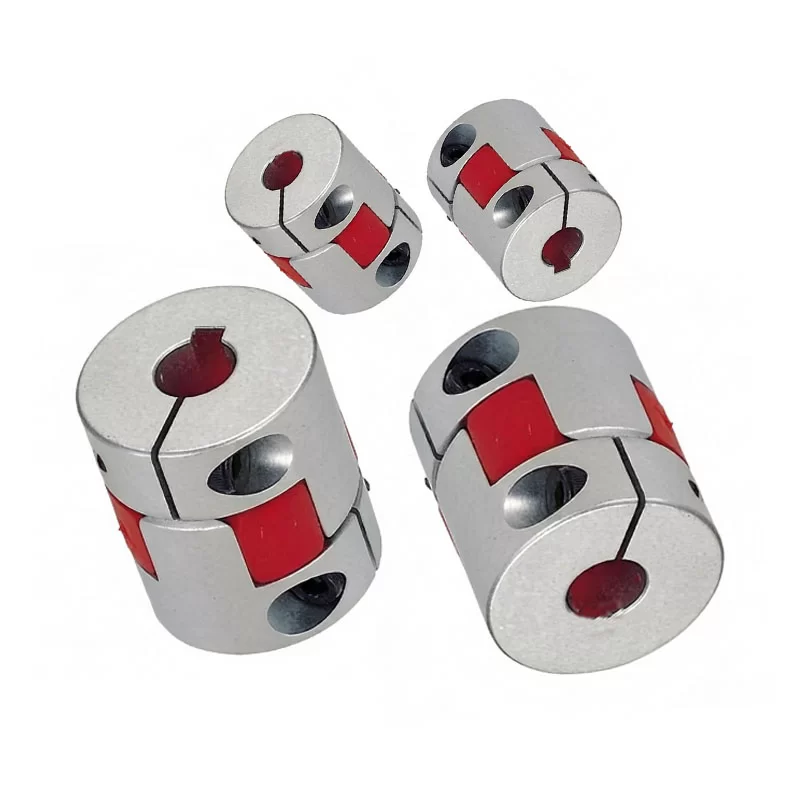
爪形、膜片都有弹性件,正反转切换时存在微小角位移,精铣接刀痕往往来自这里。刚性联轴器一体传力、无中间弹性体,是丝杠直连的常规选择;代价是对中要求最高,机架刚性不足或有热变形的设备要慎用。
参数核算
扭矩需求 1.27×2≈2.5N·m,CPRC 刚性系列 D30 档许用扭矩覆盖充足,孔径 12/14 对应两端轴,夹持型靠整圈抱紧,不压伤轴面。
装配要点
百分表校正径向跳动 ≤0.015mm、角向 ≤0.05°;丝杠端先固定,再调整电机座;夹持螺钉按对角顺序拧紧,拧紧后再复测一次跳动。
预期表现(按参数推算,需现场验证)
结构上无弹性滞后,反向间隙主要来自丝杠预紧与轴承,理论可做到检测不出;实际值需用千分表实测,若仍出现 0.01mm 级以上间隙,应先查丝杠支撑轴承与联轴器夹持面,而不是继续加大预紧。
本页为典型工况选型示例,参数按公开样册整理解算,不对应特定客户项目;文中运行时长与效果数字为示例推演值,非实测记录。示例中的型号可在型号库核对,不同批次与机架刚性会影响实际寿命,照搬前请确认自身工况系数。